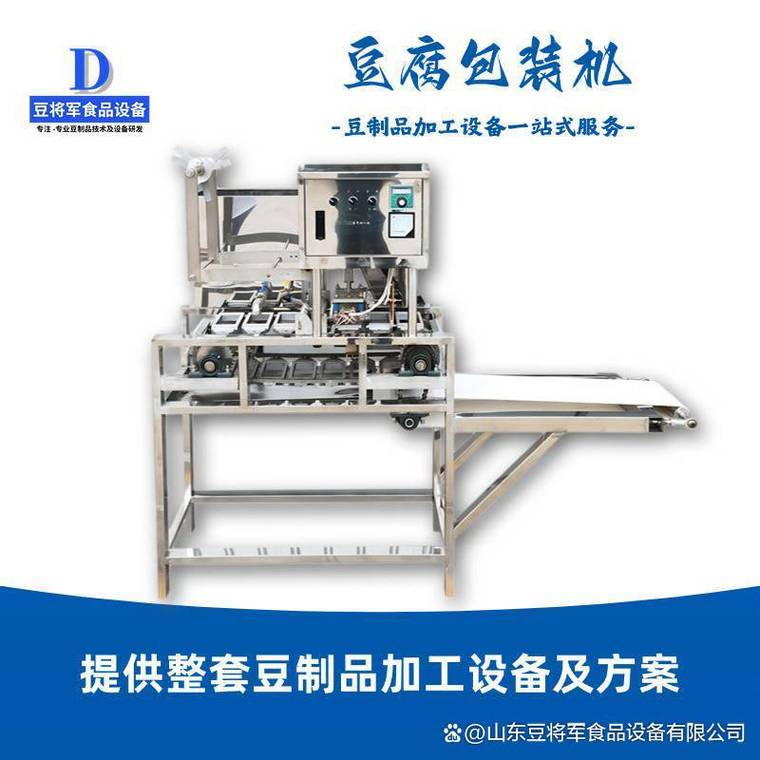
豆制品作为中国传统食品的重要组成部分,长期以来以手工或小作坊模式生产为主。随着消费升级、食品安全要求提高以及劳动力成本上升,豆制品行业正面临从传统模式向工厂化、规模化生产转型的迫切需求。但在这一转型过程中,企业普遍遭遇生产效率低、品质波动大、标准化程度不足等难题。本文将深入分析这些挑战,并提出系统的解决方案,助力豆制品企业实现高效、稳定与标准化的工厂化生产。
一、豆制品工厂化转型的核心难题
- 生产工艺难以固化:传统豆制品加工依赖师傅经验,如豆浆浓度、点浆温度、压制时间等全凭手感,导致批次间差异大,难以形成可复制的标准化流程。
- 设备与工艺适配性差:通用设备无法满足豆制品特定工艺要求(如豆腐的保水性、豆干的韧性),造成破碎率高、出品率低。
- 品质稳定性不足:原料大豆品种差异、泡豆时间波动、凝固剂添加不均等因素,导致产品口感、质地、出品率忽高忽低。
- 标准化体系缺失:缺乏从原料筛选、生产过程到成品检验的全链条标准,难以支撑规模化连续生产。
- 保鲜与物流瓶颈:豆制品水分高、易腐败,工厂化后销售半径扩大,对杀菌、包装、冷链要求极高。
二、实现高效生产的解决方案
- 连续化与自动化产线设计:采用自动化泡豆系统、连续磨浆机、智能煮浆罐、定量点浆机及自动压制设备,实现流水线作业。例如,圆盘式磨浆机配合离心筛浆,可提升提取率15%以上。
- 引入工业机器人:在码垛、装框、包装等环节使用机器人,减少人工干预,提高效率并降低污染风险。
- 能源与资源循环利用:煮浆余热回收用于泡豆或清洗,黄浆水进行资源化处理(提取大豆低聚糖或做饲料),降低能耗与环保压力。
- MES(制造执行系统)与物联网:通过传感器实时监测温度、浓度、流量等参数,数据驱动生产调度,减少停机时间。
三、实现稳定品质的解决方案
- 原料标准化:建立专属大豆种植基地或定点采购,固定品种(如东农252、绥农系列),规定蛋白质含量、水分、杂质指标。入库前进行批次检测,实现原料均一化。
- 工艺参数固化与闭环控制:通过实验设计(DOE)确定关键控制点(如磨浆水温80℃、点浆温度75℃、凝固剂浓度0.3%),并写入PLC程序。利用在线浓度计和温度传感器实时反馈调节,确保每批产品一致。
- 凝固剂精准添加:采用计量泵连续添加卤水或石膏,配合静态混合器,避免局部过凝或欠凝。对于内酯豆腐,采用葡萄糖酸-δ-内酯定量注入并控温。
- 环境控制:泡豆、点浆、成型车间恒温恒湿,避免季节变化对发酵和凝固的影响。
四、实现标准化的解决方案
- 构建全链条标准体系:参照HACCP和ISO22000建立从农田到餐桌的標準。制定《豆制品工厂化生产操作规范》,涵盖原料验收、浸泡、磨浆、煮浆、点浆、压制、杀菌、包装、贮存等环节。
- 产品标准与检测方法:明确不同豆制品(北豆腐、南豆腐、豆干、腐竹等)的理化指标(水分、蛋白质、脂肪)和微生物指标。配备快速检测设备(如水分仪、菌落计数仪),实现每批次自检。
- 数字化追溯系统:赋予每批产品唯一二维码,记录原料批次、生产时间、工艺参数、操作人员、检验结果。一旦出现质量问题,可快速召回并定位原因。
- 人员培训与认证:建立岗位标准化操作手册(SOP),定期培训并考核。关键岗位(了点浆师)需持证上岗,确保经验转化为可传授的知识。
五、保鲜与包装创新
- 杀菌技术:采用巴氏杀菌(85℃/30min)结合无菌包装,或超高压杀菌(HPP)保持口感与营养,延长保质期至7-30天。
- 气调包装:对于鲜豆腐,使用氮气+二氧化碳混合气体置换氧气,抑制好氧菌生长。
- 冷链物流:建立从工厂到门店的全程冷链,温度控制在0-4℃,配备温度记录仪。
六、案例:某中型豆制品企业的转型实践
该企业原有日投豆量2吨,依赖15名工人,产品批次差异率达20%。通过以下改造:
- 引进连续煮浆与自动点浆系统;
- 建立大豆原料标准与检测室;
- 实施MES与追溯系统;
- 采用巴氏杀菌+气调包装。
结果:日投豆量提升至10吨,人工减少至6人,批次差异率降至3%以内,保质期从3天延长至15天,成功进入商超与电商渠道。
七、
豆制品工厂化转型并非简单地将手工设备放大,而是需要系统性地解决工艺固化、设备适配、标准缺失等难题。通过自动化产线、参数闭环控制、全链条标准体系和保鲜技术创新,企业完全可以实现高效、稳定与标准化生产。随着智能制造与生物技术的融合,豆制品行业将迎来更高质量的发展,让传统美食在工业化时代焕发新生。